Технологии
Производство завода «Универсал» оснащено собственным парком оборудования, охватывающим все этапы изготовления продукции. Это позволяет выполнять полный цикл работ на одной площадке — без привлечения сторонних подрядчиков.
Станочный парк предприятия представлен современным оборудованием фирм TOS WARNSDORF, FERMAT, DOOSAN, HYUNDAI WIA, HAAS, KLINGELNBERG HOFLER, SODICK, REMIX, КСМ-СПб, НАКАЛ, ВИСТАН, ВИЗАС и др.
Современное оборудование и его универсальность, высокая квалификация персонала и многолетний опыт в области механической обработки, термической обработки металлов, сварки и сборки позволяет:
- Обеспечивать высокое качество продукции, соответствие требованиям нормативной и конструкторской документации,
- Успешно выполнять заказы собственного производства,
- Успешно выполнять заказы любой сложности в установленные сроки для предприятий других отраслей промышленности,
- Успешно выполнять заказы любой сложности в установленные сроки для предприятий других отраслей промышленности,
- Быстро осваивать производство новых видов продукции.
Технические возможности «РМЗ Универсал»
Заготовительное производство
Возможность обработки листового и сортового проката:
- На ленточнопильных станках (заготовки круглой формы диаметром до 600 мм, заготовки плоской формы 800×600 мм);
- На установке термической резки с ЧПУ листовой прокат габаритами 6000×2000 мм и толщиной (для газовой резки — Smax = 160 мм, для плазменной резки — Smax = 45 мм);
- На ножницах гильотинных (ширина реза до 3200 мм, толщина
до 20 мм).
Кузнечное производство и обработка давлением
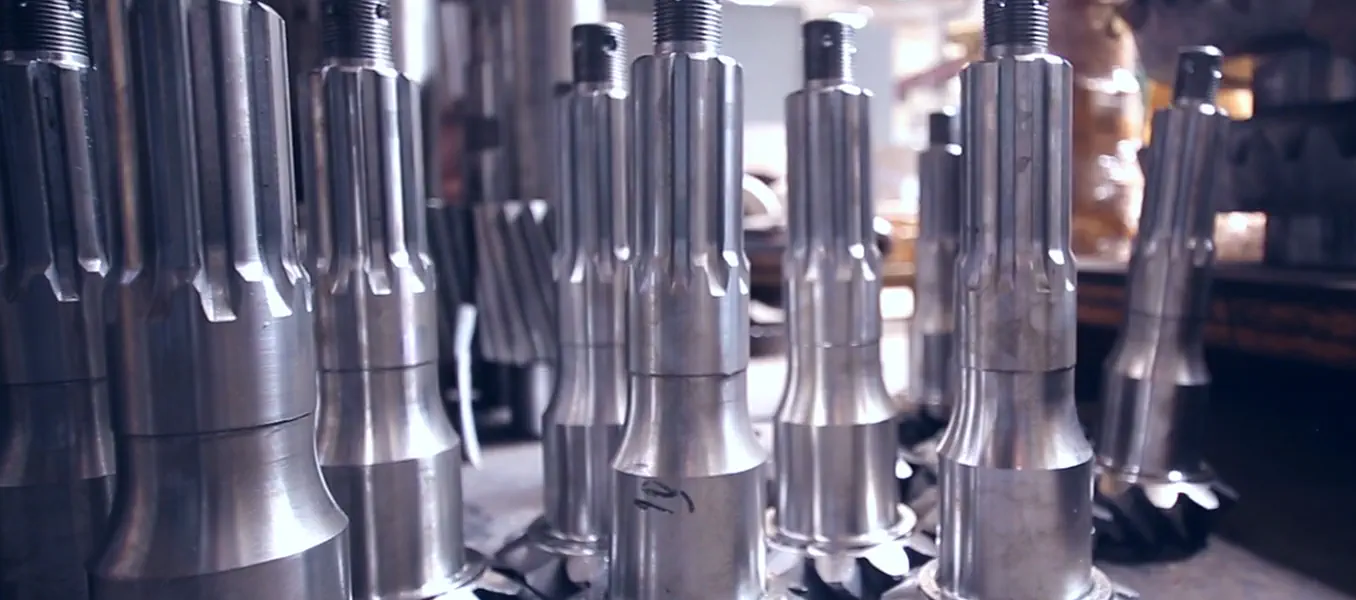
Изготовление на паровоздушном молоте с массой падающих частей 2000 кг поковок по ГОСТ 7829-70 типа: диск с отверстием, диск без отверстия, втулки с уступами.
Наружный диаметр поковок типа «раскатное кольцо» — до 900 мм, высота — до 215 мм, масса — до 60 кг. Поковки типов «диск с отверстием», «диск без отверстия»— диаметром не более 500 мм массой не более 160 кг. Поковки квадратного и прямоугольного сечений— массой не более 50 кг. Горячая объёмная штамповка выполняется с усилием до 1600 тс.; предприятие самостоятельно изготавливает штамповую оснастку.
Гибка на прессе с ЧПУ: длина — до 3100 мм, толщина листа — до 30 мм, усилие — до 5000 кН.
Вальцовка листа — шириной до 3000 мм и толщиной до 40 мм, с возможностью изготовления конусов. Также выполняется прокатка анкерных крепей ∅26 мм длиной до 1800 мм.
Механическая обработка резанием
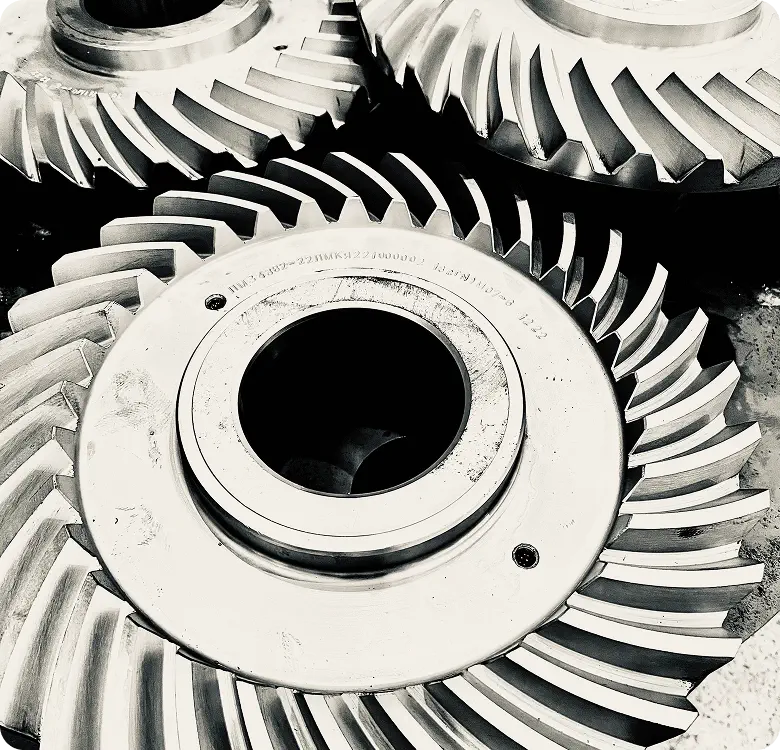
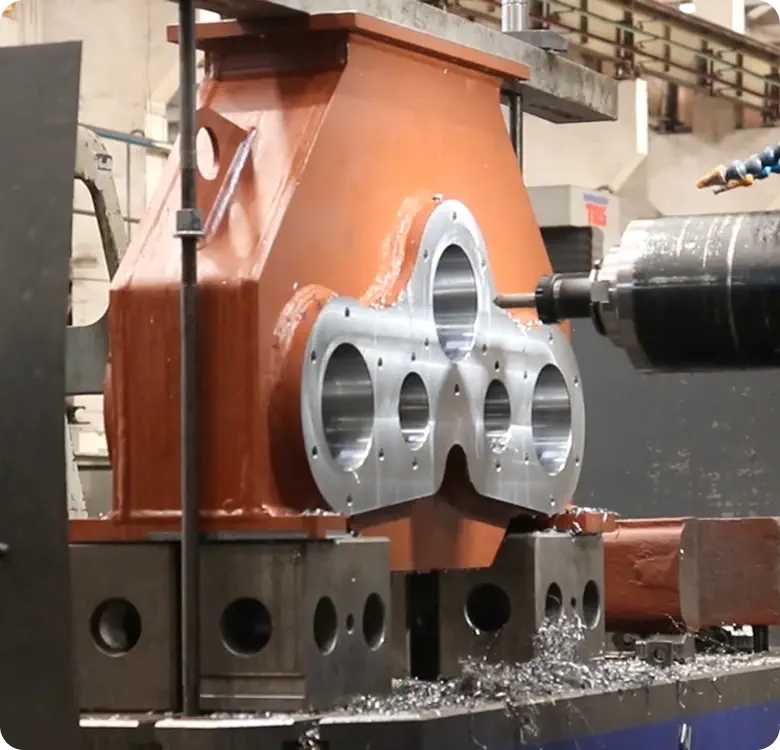
Предприятие выполняет токарную, расточную, шлифовальную, зубо- и фрезерную обработку деталей на универсальных станках и оборудовании с ЧПУ.
Возможна обработка крупногабаритных деталей длиной до 11 000 мм, диаметром до 4000 мм и массой до 32 т. Выполняется обработка цилиндрических, конических и шлицевых профилей, а также зубчатых передач.
Также применяется электроэрозионная проволочная резка деталей габаритами до 950×700 мм и массой до 1 т.
Термическая обработка
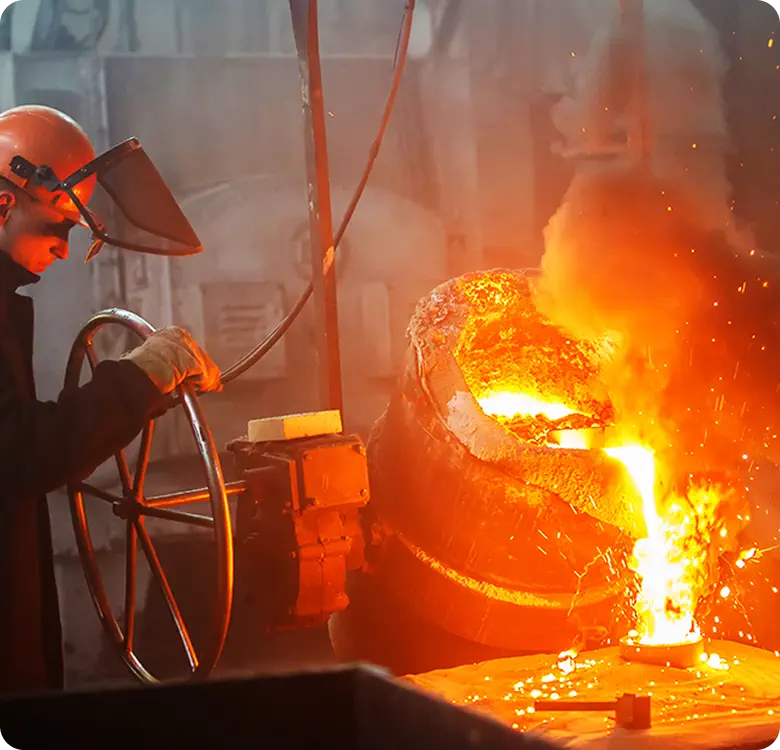
Термический участок РУП «РМЗ Универсал» оснащен современным оборудованием, позволяющим выполнять широкий спектр операций по термической и химико-термической обработке деталей и узлов машиностроительного назначения.
Применяемые технологии обеспечивают получение требуемых механических свойств, повышение износостойкости, прочности, долговечности и эксплуатационной надежности изделий.
Предприятие оказывает услуги по термической обработке как для собственного производства, так и для сторонних организаций.
Закалка токами высокой частоты (ТВЧ)
Технические возможности:
Детали типа «Вал»:
- максимальная длина — 2000 мм;
- минимальная длина — 150 мм;
- максимальный диаметр — 300 мм;
- минимальный диаметр — 50 мм;
- максимальный модуль зубчатого профиля — 5;
- максимальная масса детали — 500 кг.
Объемная закалка
Технические возможности:
- камерная печь: максимальный диаметр (или ширина) изделия — 1300 мм;
- шахтная печь: максимальный диаметр изделия — 850 мм;
- максимальная длина изделия — 2200 мм;
- максимальная масса садки при закалке — 1000 кг.
Газовая цементация
Технические возможности:
- максимальная длина изделия — 2300 мм;
- максимальный диаметр изделия — 950 мм;
- максимальная масса садки при закалке — 1000 кг.
Отжиг, нормализация и высокий отпуск
Выполняемые процессы:
- отжиг;
- нормализация;
- высокий отпуск;
- термическая обработка сварных конструкций — для снятия остаточных напряжений.
Технические возможности:
- максимальная длина изделия — 3000 мм;
- максимальная ширина (диаметр) — 1300 мм;
- максимальная высота — 1200 мм;
- максимальная масса изделия — 6000 кг.
Нагрев в соляной ванне
Технические возможности:
- масса деталей — до 5 кг.
Термический участок РУП «РМЗ Универсал» располагает производственными мощностями для выполнения заказов различной сложности и готов предложить услуги по термической обработке деталей и узлов машиностроительного назначения для предприятий Республики Беларусь и зарубежных партнеров.
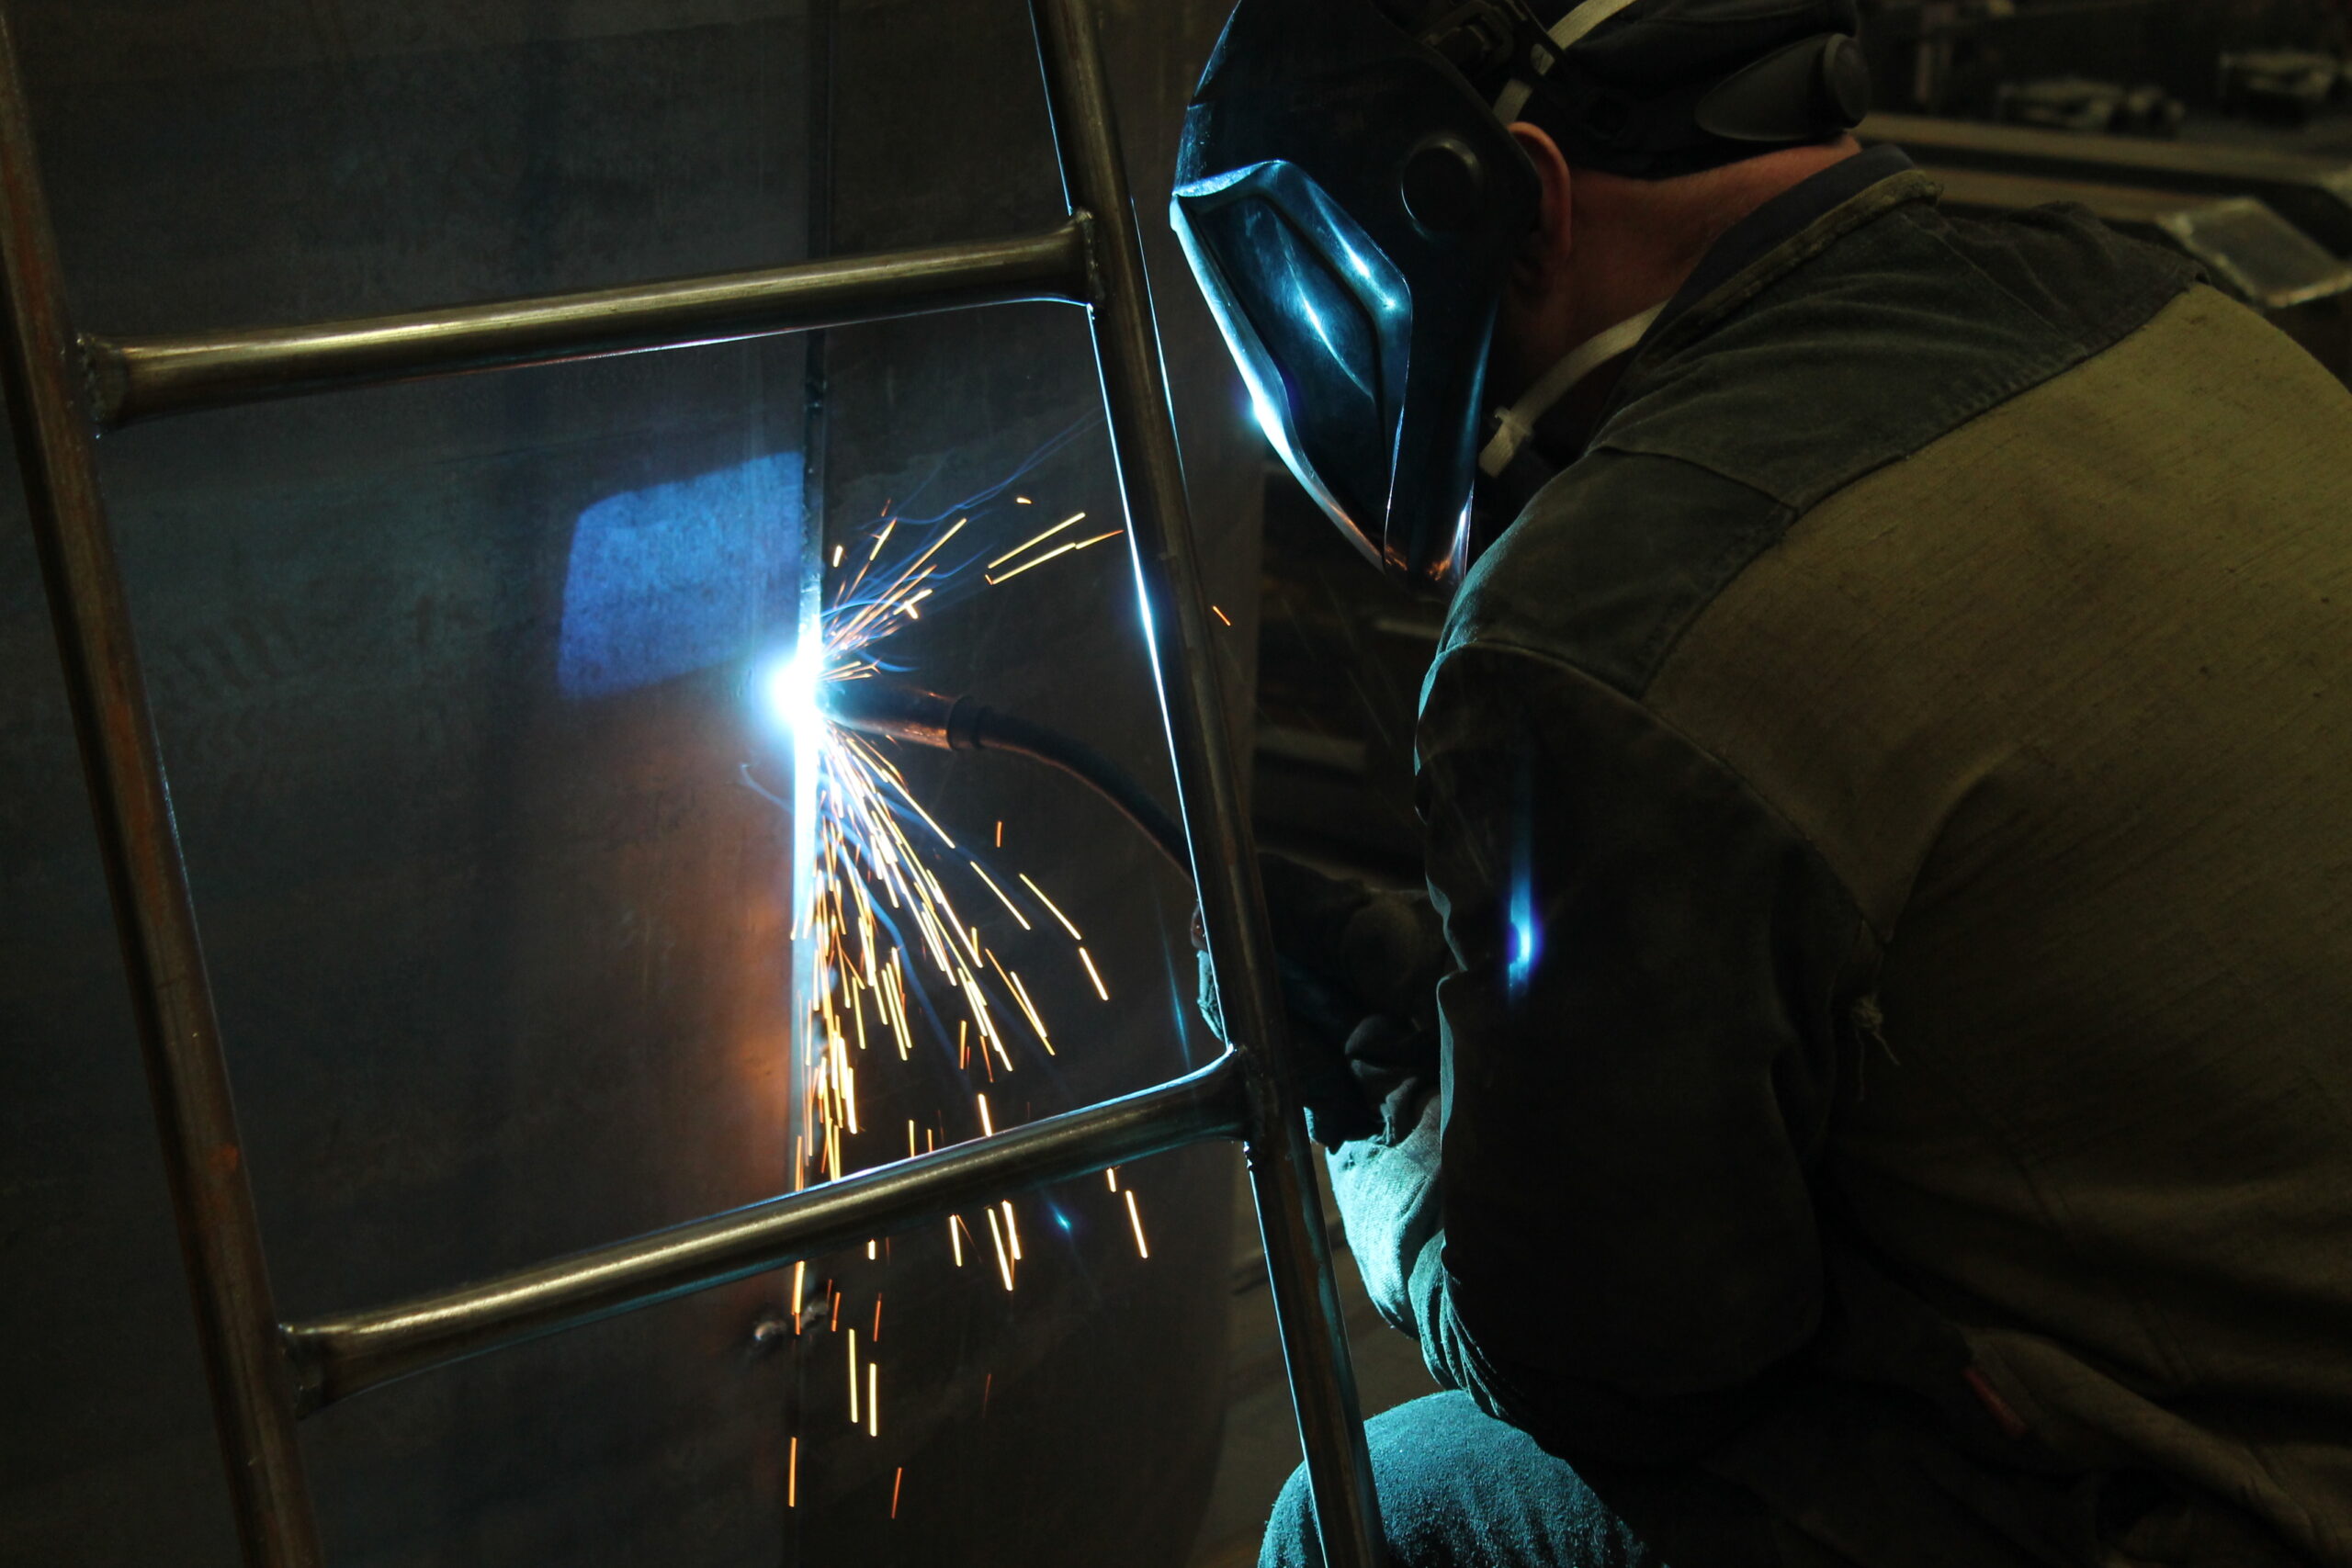
Сварочное производство
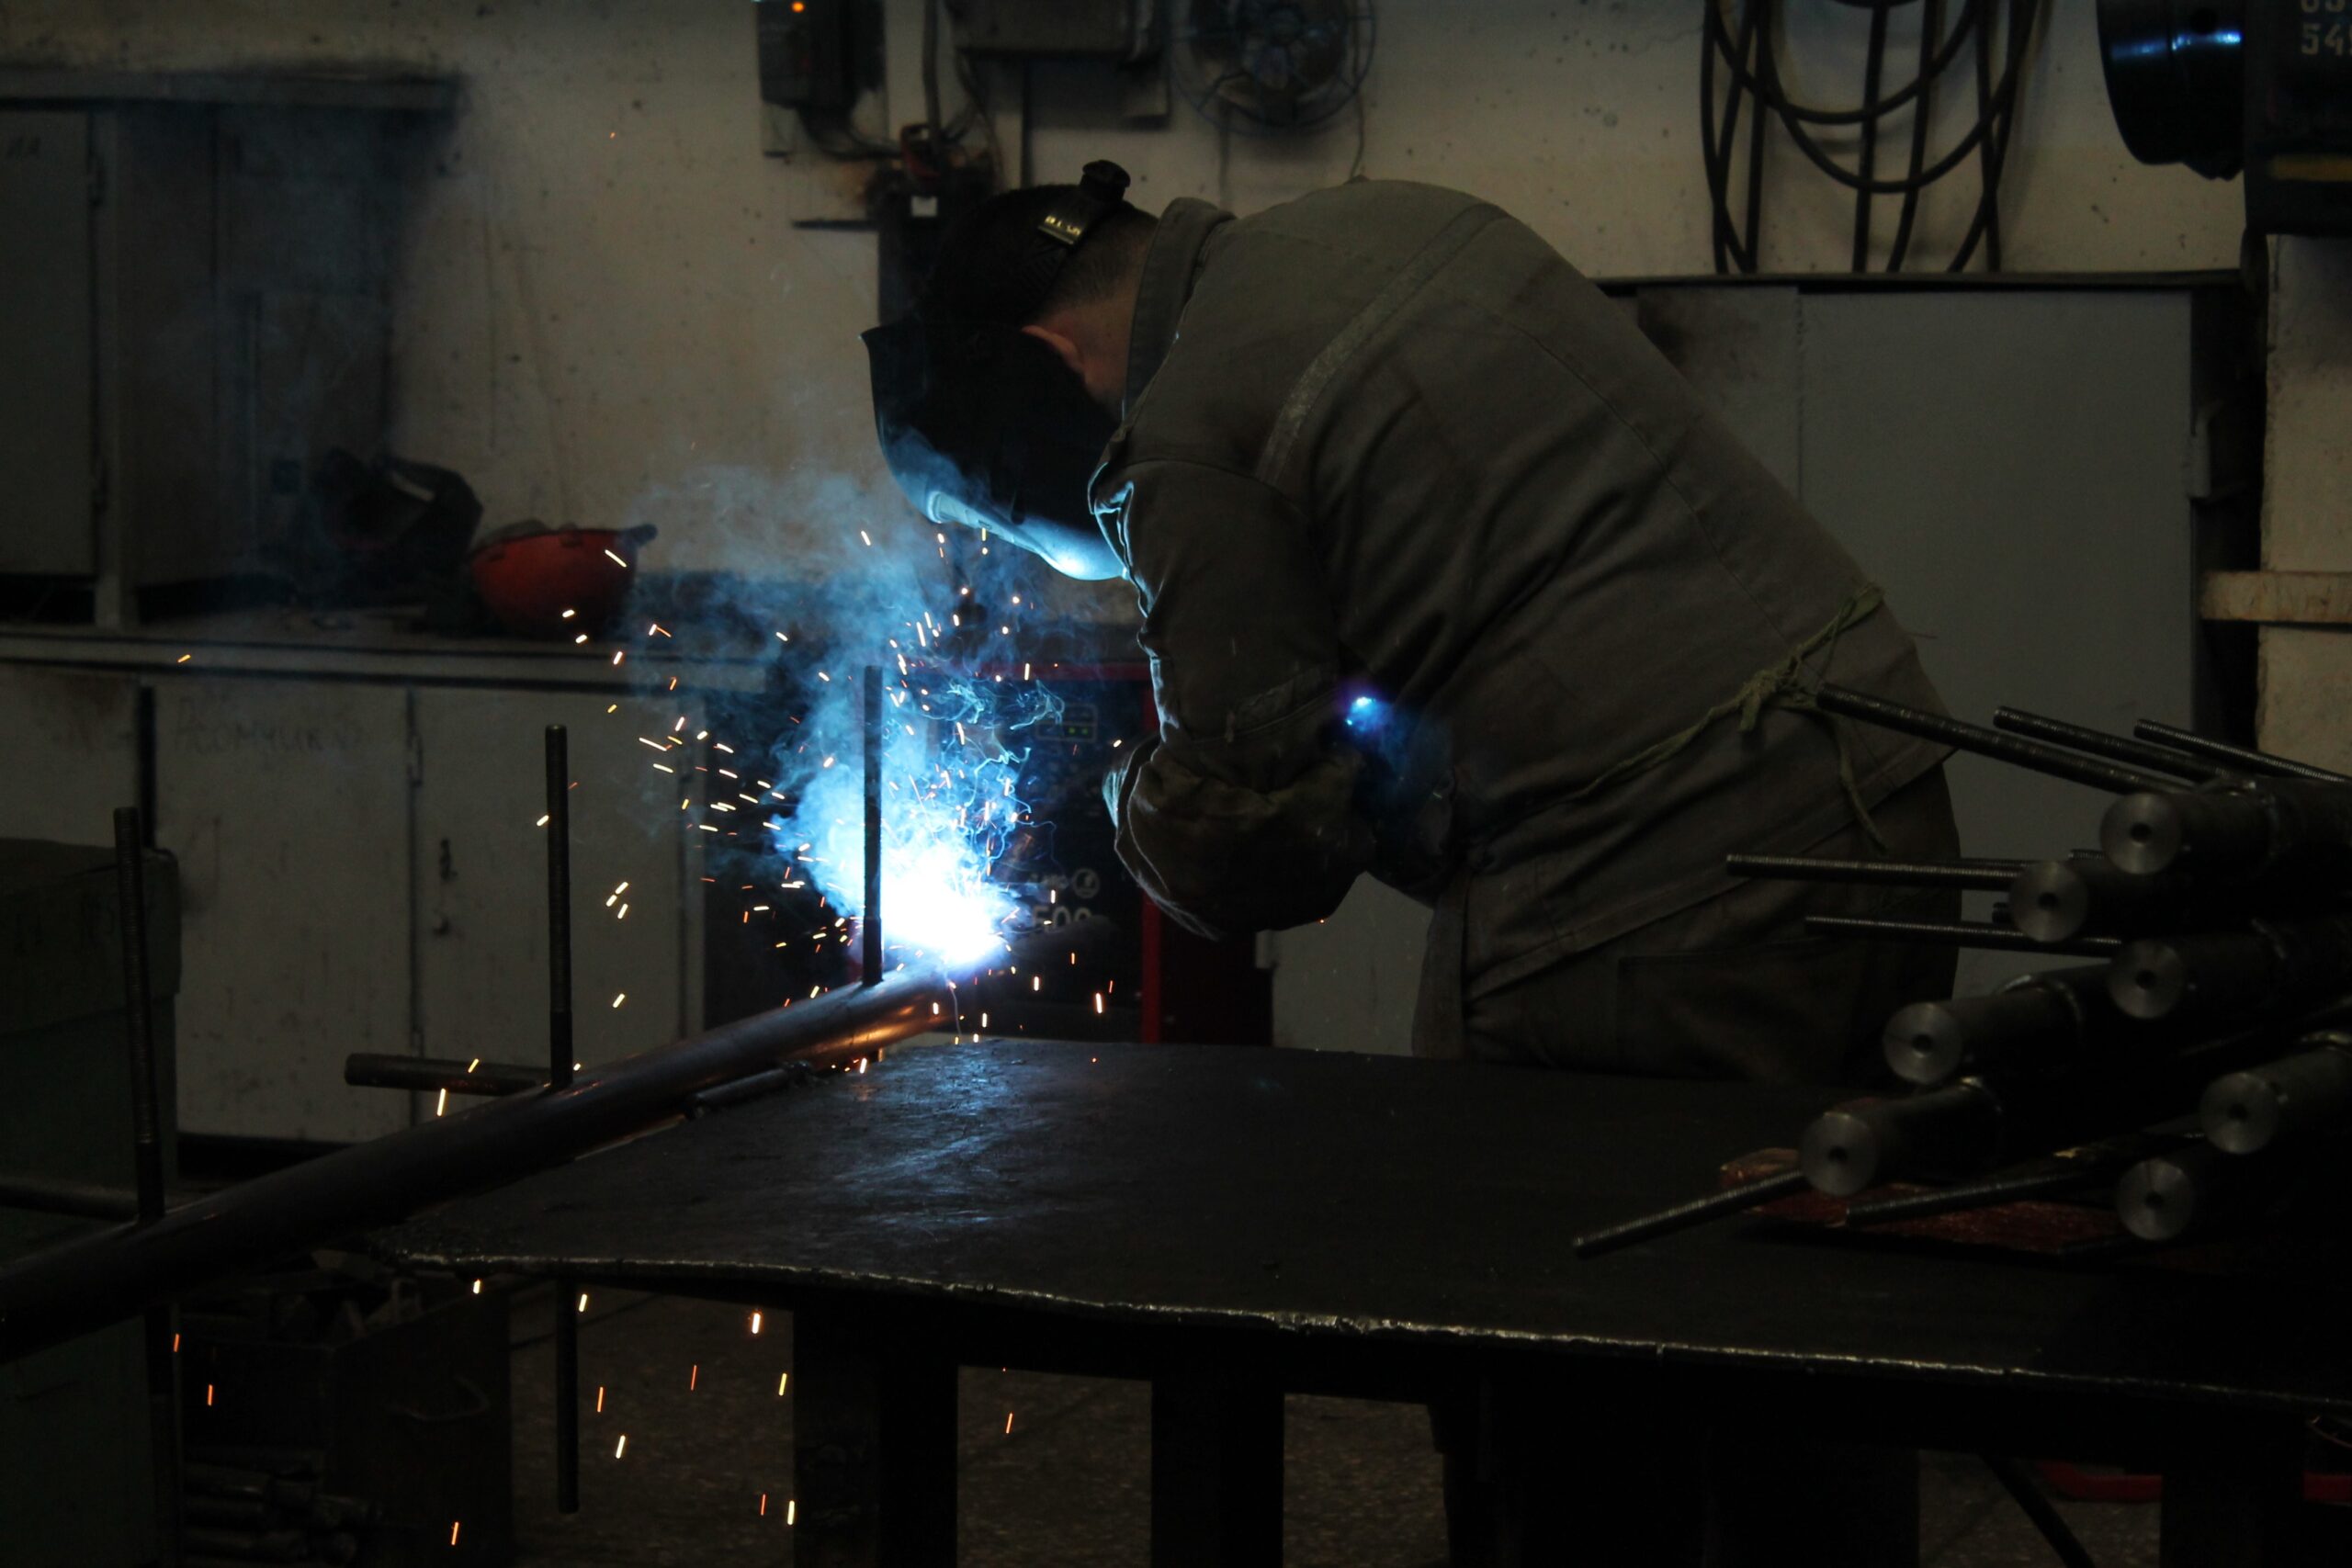
На предприятии имеется большой парк сварочного оборудования, распределённый по видам сварки.
- полуавтоматическая сварка плавящимся электродом МIG\МАG;
- аргонодуговая сварка неплавящимся электродом ТIG;
- ручная дуговая сварка ММА;
- роботизированная сварка плавящимся электродом;
- автоматическая сварка под слоем флюса SAW;
- точечная контактная сварка SW;
- напыление, металлизация.
Выполняются сварные соединения и наплавка металлов и сплавов в большом диапазоне.
- высокоуглеродистые низколегированные толстостенные стали 30, 40, 35Г, 35ХГСА,40ХН и др,
- легированные хромоникелевые стали 12Х18Н10Т, 12Х18Н9Т, 08Х18Н10Т, 20Х23Н18 и др.
- легированные хромомолибденованные теплоустойчивые стали 12Х1МФ, 12ХМ,12Х2МФСР и др;
- титановые сплавы ВТ1-0, ОТ-4 и др.
- никелевые сплавы ХН32Т, ХН78Т;
- алюминий АМГ2, АМГ6 и др;
- бронза БрКМц, БрАМц и др.
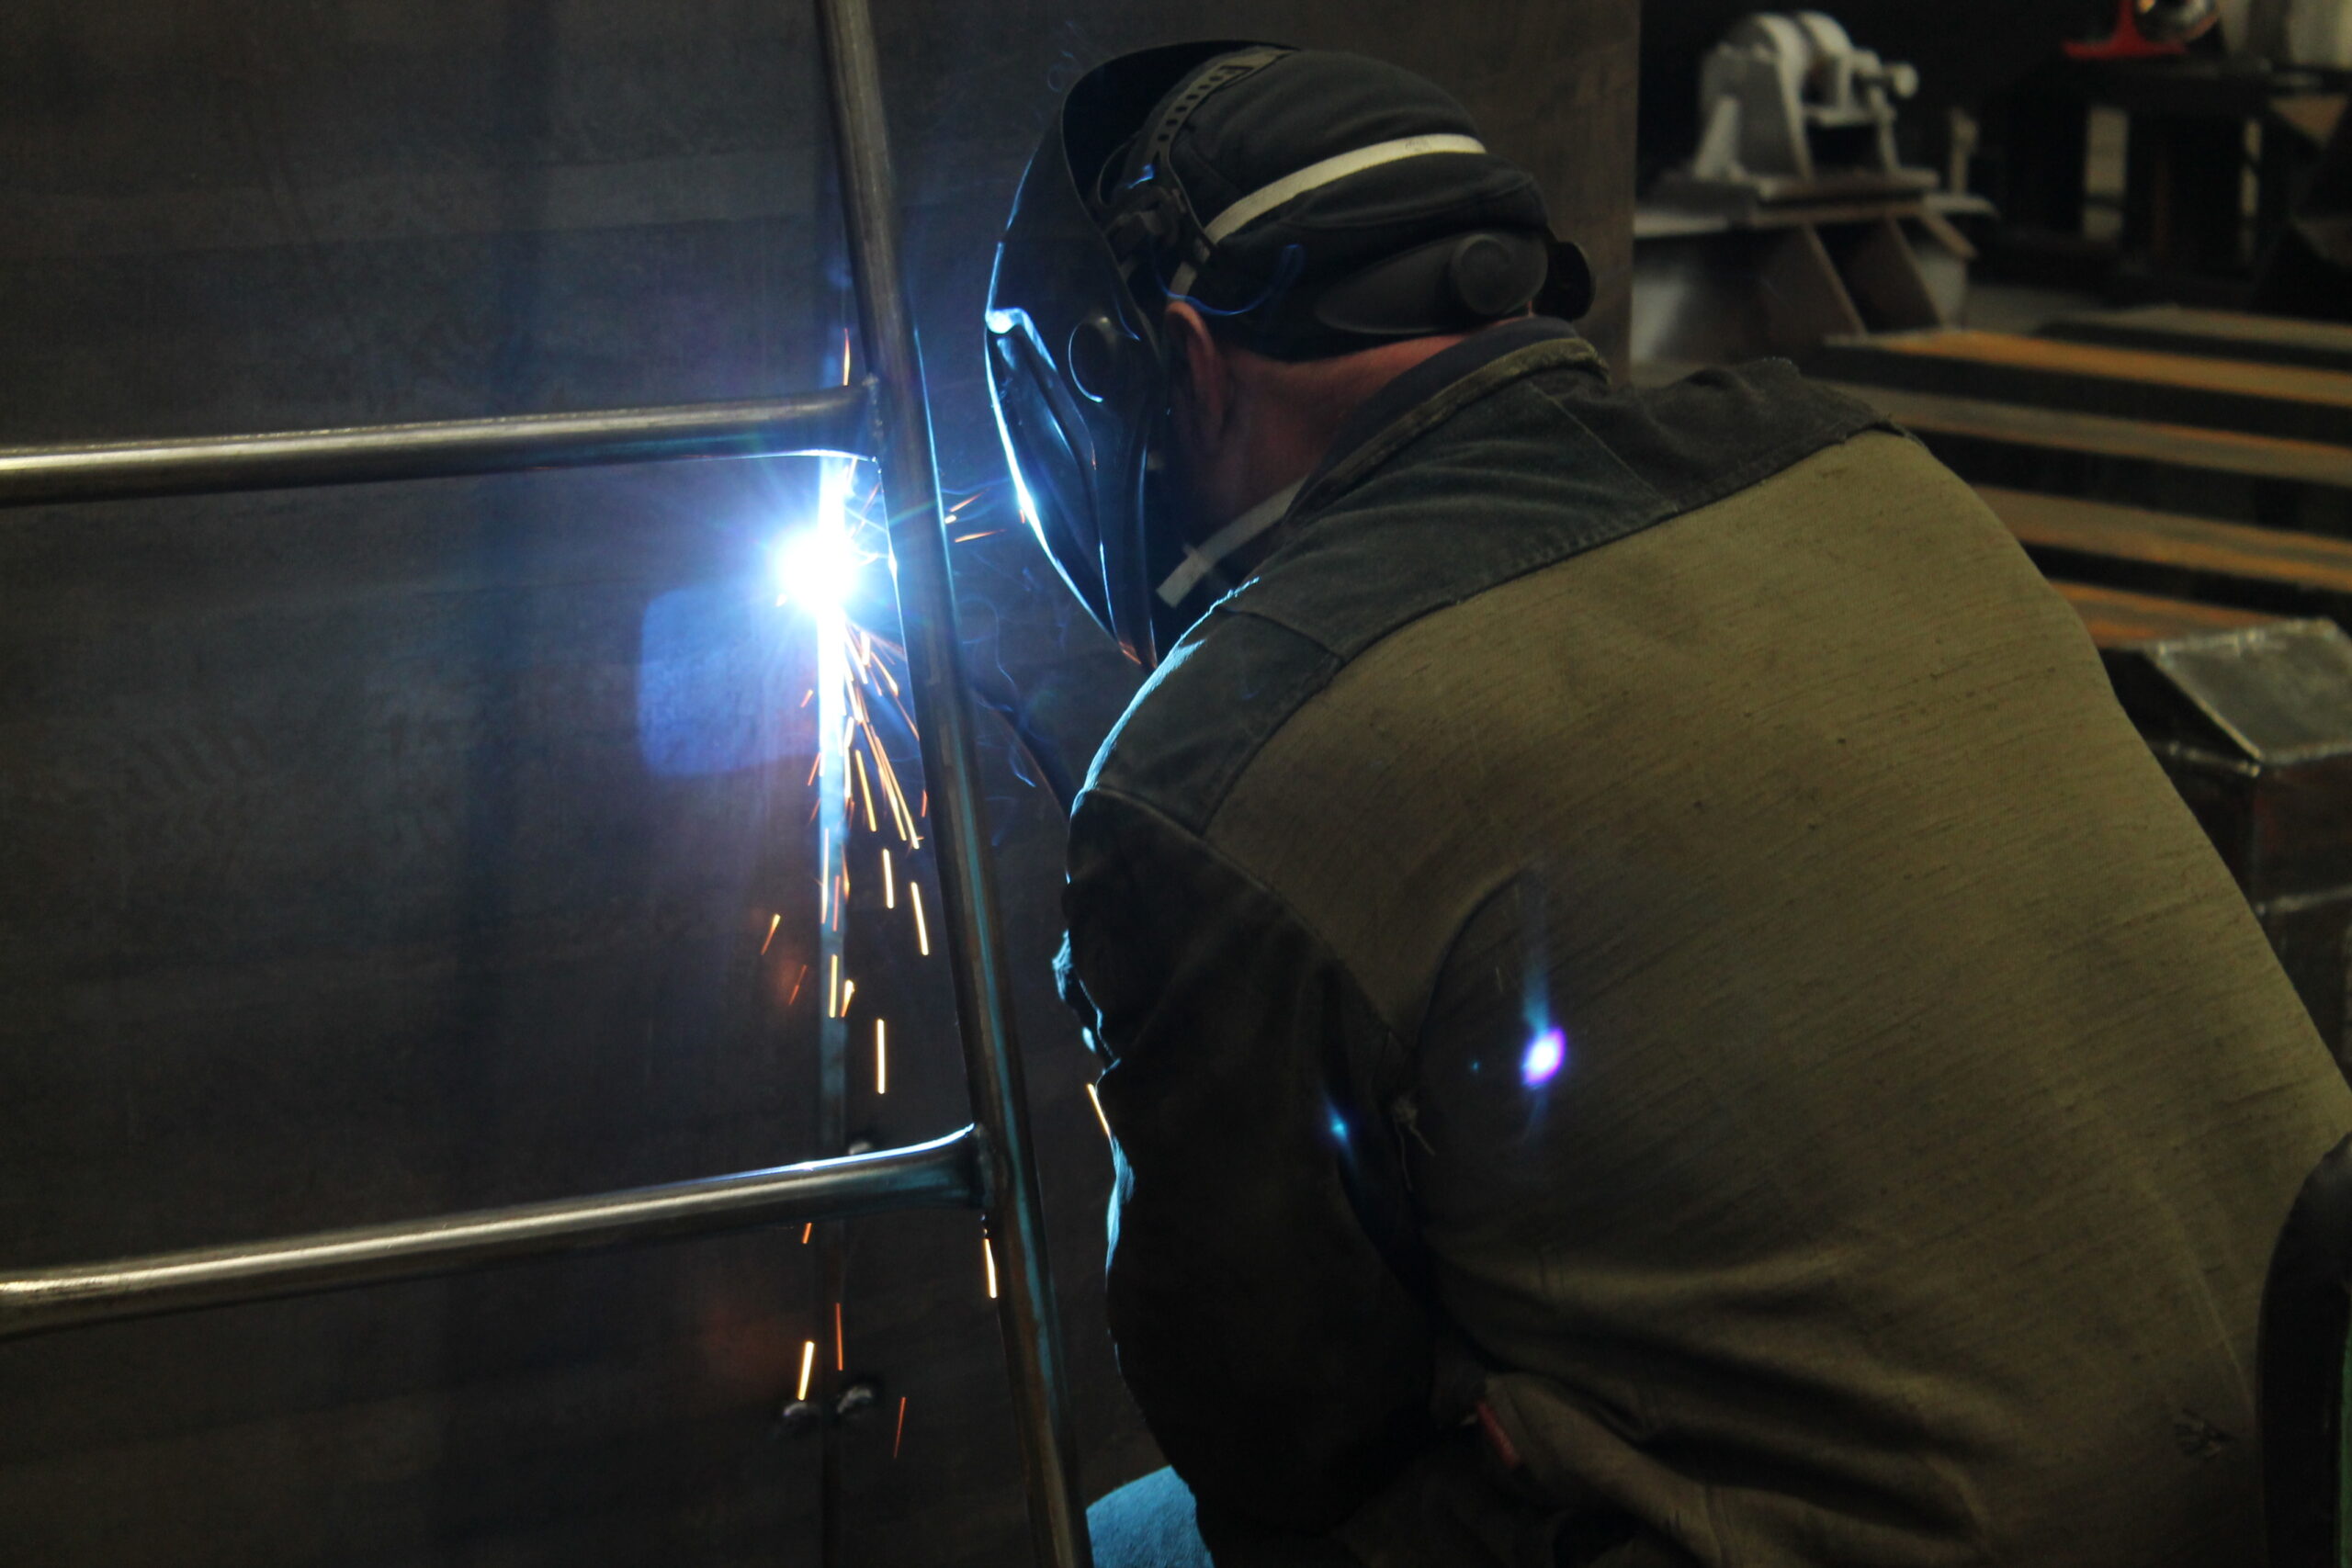
Уникальной считаем сварку под слоем флюса, позволяющую сваривать продольные и кольцевые швы обечаек без разделки кромок на флюсовой подушке без наложения корневого шва.
Ещё одним из прогрессивных методов считаем роботизированную сварку позволяющую по заданной программе выполнять сварку в среде защитных газов частично минимизирует присутствие оператора, исключая человеческий фактор при этом получая сварной шов прямолинейный, ширина шва и усиление соответствует ГОСТу 14771-76 с плавным переходом к основному металлу.